Dichtungsschäumen
Wenn ein Gehäuse vor Staub oder Feuchtigkeit schützen soll, müssen Dichtung und Konstruktion zusammenspielen. apra schäumt PU-Dichtungen direkt auf Metall- und Kunststoffteile und berücksichtigt dabei Dichtkontur, Gegenfläche und das vollständige Gehäusesystem.
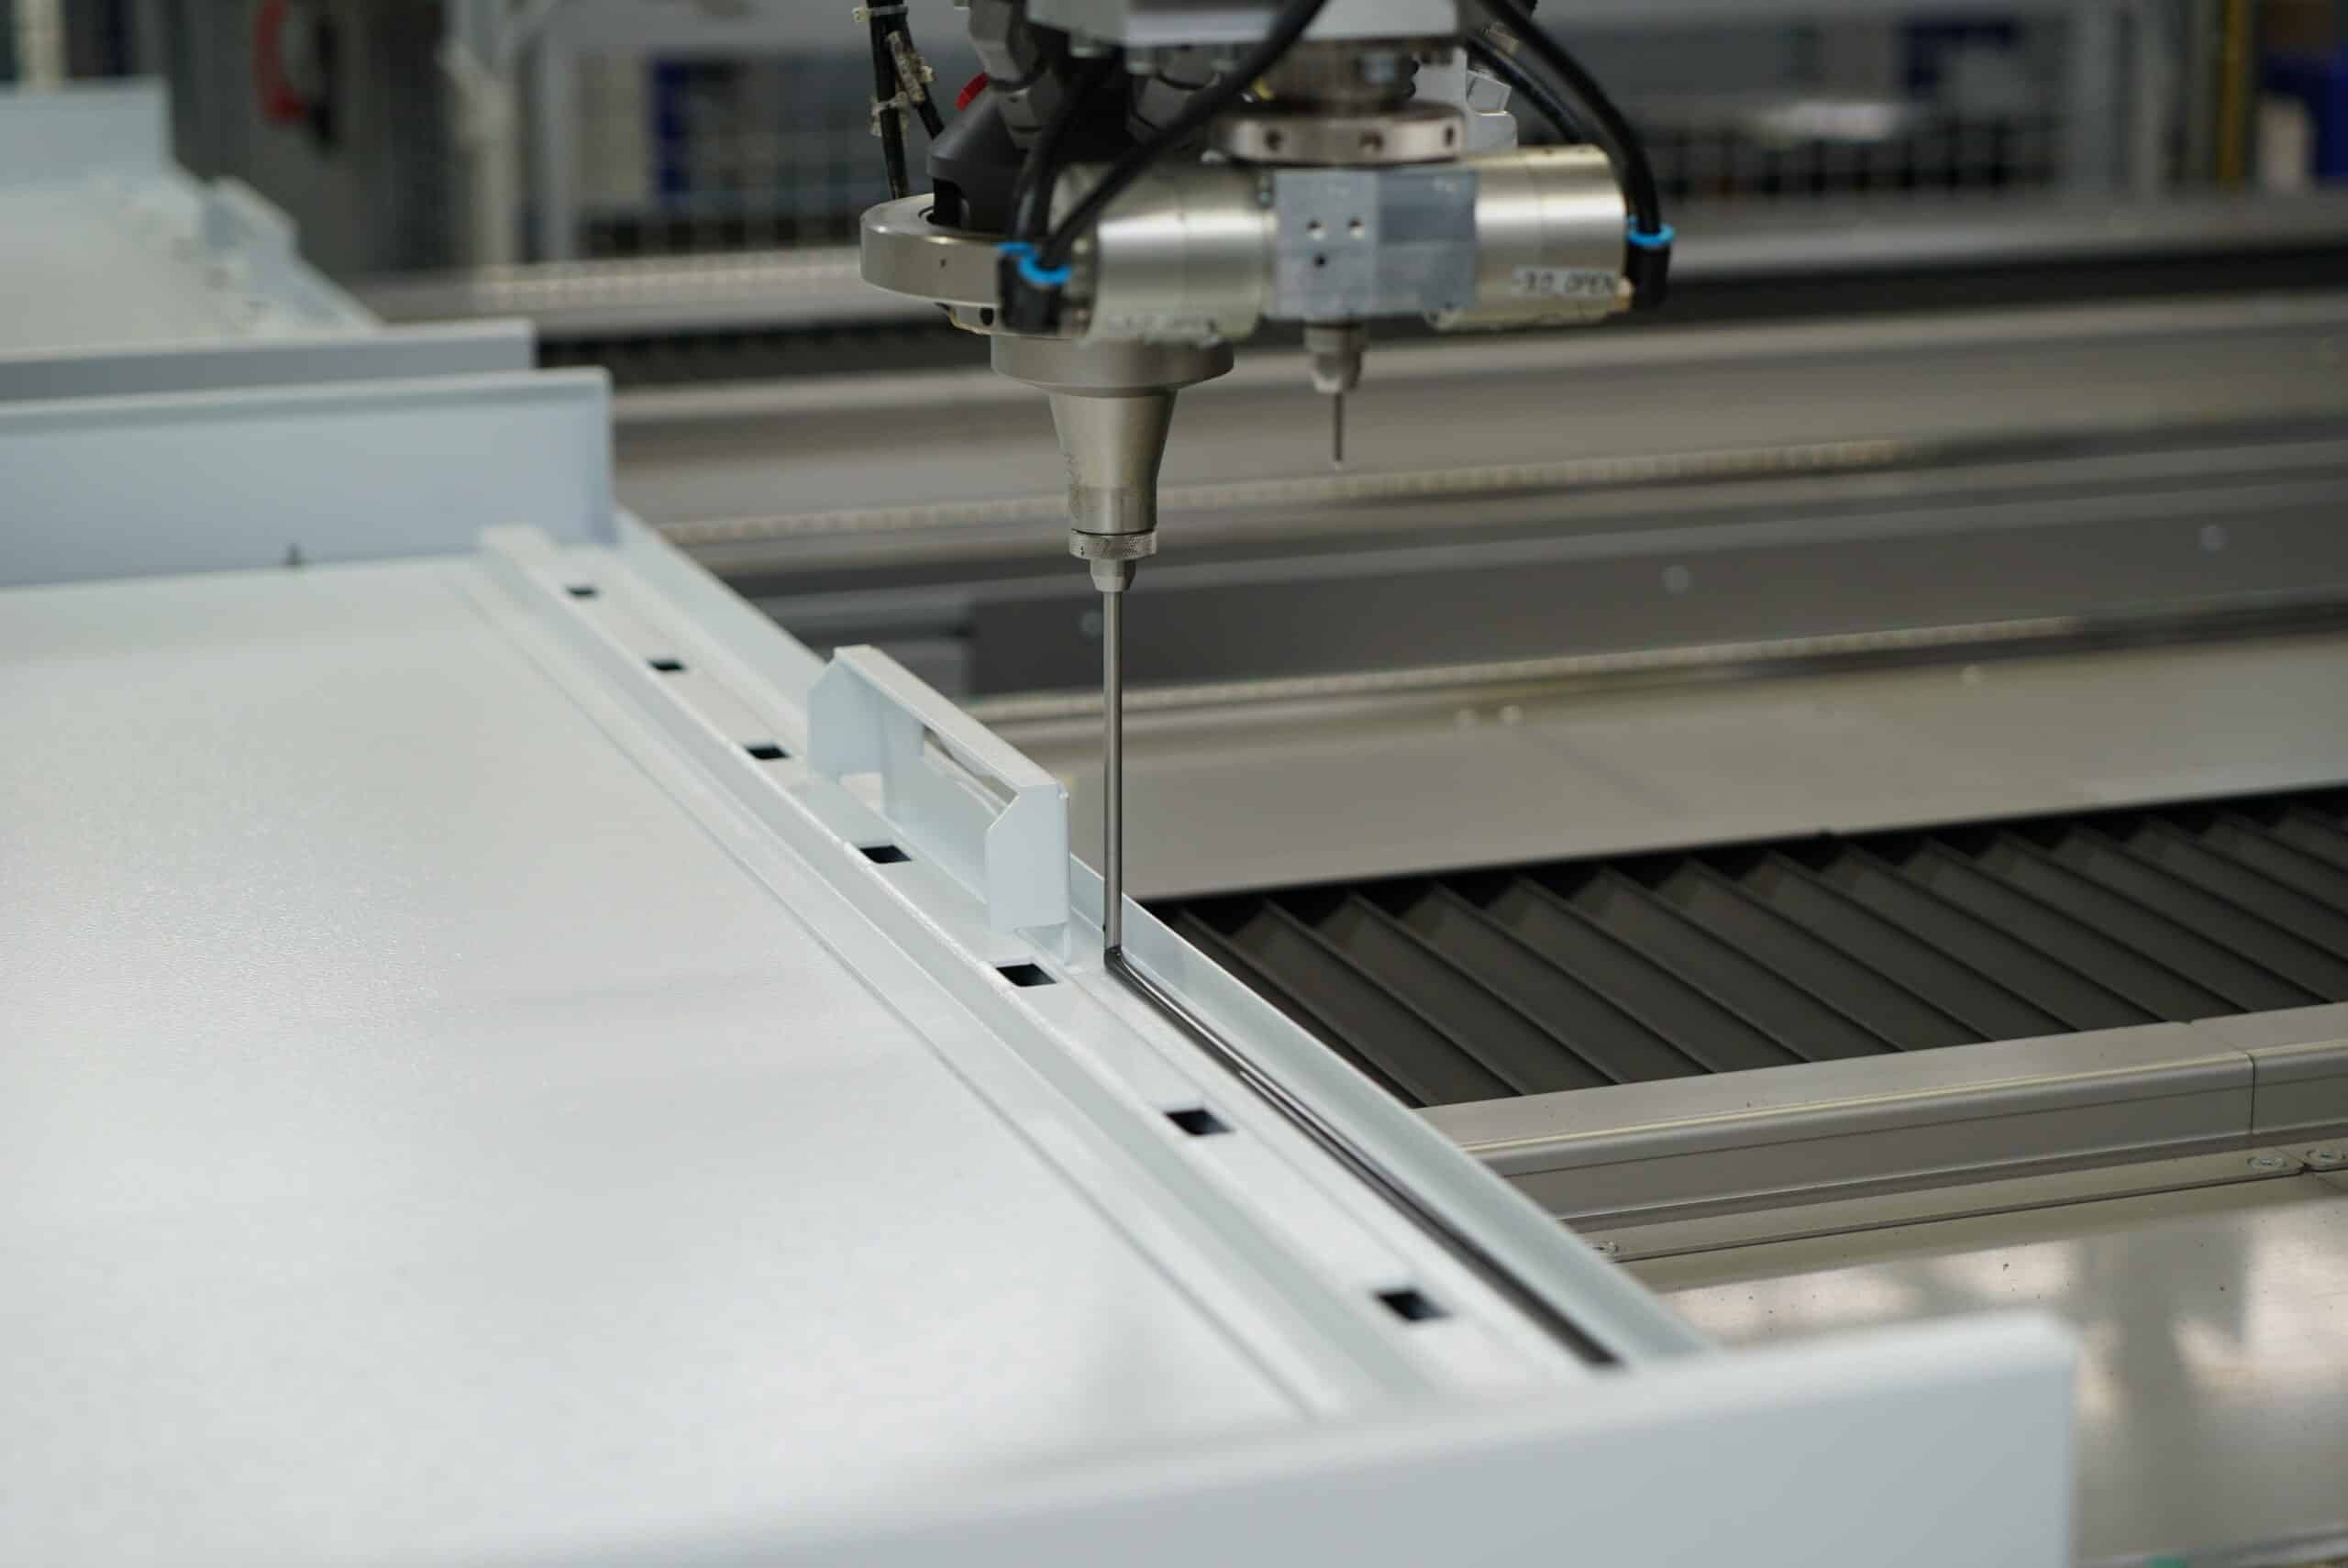
Mit direkt aufgeschäumten PU-Dichtungen dichtet die apra-gruppe Türen, Deckel, Seiten- und Rückwände sowie Rahmen von Metall- und Kunststoffgehäusen ab. Dichtkontur, Werkstoff, Bauteilgeometrie, Oberfläche und weitere Fertigungsschritte werden dabei gemeinsam betrachtet, damit die Dichtung zur vorgesehenen Schutzwirkung des vollständigen Gehäusesystems beitragen kann.
Warum die Dichtung für Ihr Gehäuse wichtig ist
Gehäuse und Schränke aus Metall oder Kunststoff müssen elektrische und elektronische Komponenten je nach Einsatzumgebung vor Staub, Feuchtigkeit und Spritzwasser schützen. Dafür muss die Dichtung entlang der vorgesehenen Dichtebene gleichmäßig anliegen und beim Schließen definiert komprimiert werden. Direkt aufgeschäumte Dichtungen folgen auch individuellen Konturen und werden ohne separat einzulegendes Dichtungsprofil unmittelbar auf das Bauteil aufgebracht.
| Anforderung an das Gehäuse | Worauf apra bei der Auslegung achtet |
|---|---|
|
Tür, Deckel oder abnehmbare Seitenwand
|
Dichtkontur, Gegenfläche und Schließsituation so aufeinander abstimmen, dass die Dichtung gleichmäßig komprimiert wird.
|
|
Schutz vor Staub und Feuchtigkeit
|
Dichtung als Teil des gesamten Gehäuseaufbaus planen und die geforderte Schutzart am vollständigen System bewerten.
|
|
Individuelle oder wechselnde Konturen
|
Verfahrweg zeichnungsbezogen programmieren und für wiederkehrende Varianten hinterlegen.
|
|
Begrenzter Bauraum oder kleine Dichtgeometrie
|
Querschnitt, Nut, Radien und verfügbare Dichtfläche passend zu Bauteil und Werkstoff prüfen.
|
|
Abkantungen, Biegungen und Höhenversätze
|
Abstände, Formstabilität und Zugänglichkeit der Dichtebene bereits bei der Konstruktion berücksichtigen.
|
|
Metall- oder Kunststoffoberflächen
|
Eignung und Haftung projektbezogen prüfen und die erforderliche Prozessfolge festlegen.
|
Die Schutzart entsteht im vollständigen Gehäusesystem
Eine aufgeschäumte Dichtung allein legt noch keine Schutzart fest. Entscheidend sind unter anderem Gehäusekonstruktion, Dichtungsquerschnitt, Kompression, Gegenfläche, Verschlüsse, Scharniere, Durchführungen und mögliche Stoßstellen. Je nach Ausführung können Gehäusesysteme mit aufgeschäumter PU-Dichtung für hohe Anforderungen bis IP67 ausgelegt werden. Welche Schutzart für das konkrete Projekt belastbar angegeben werden kann, muss jedoch am vollständigen Aufbau und anhand der vereinbarten Prüfbedingungen bewertet werden.

Dichtungsgeometrie und Werkstoff auf das Bauteil abstimmen
Damit die Dichtung zuverlässig anliegt, müssen ihre Höhe und Breite zur verfügbaren Dichtfläche und zum vorgesehenen Gegenflansch passen. Auch Radien, Nuten, Abkantungen, Biegungen und Höhenversätze beeinflussen den Verlauf. Bei kleineren Dichtungsquerschnitten kann eine Nut erforderlich sein; größere Dichtungen können abhängig von Konstruktion und Werkstoff direkt auf einer geeigneten Fläche aufgebracht werden.
Bei Metall- und Kunststoffbauteilen werden außerdem Oberfläche, Haftung, Formstabilität und die Zugänglichkeit der Dichtebene berücksichtigt. apra prüft die Kontur und legt die Ausführung so aus, dass eine definierte Stauchung möglich ist, ohne die Dichtung im geschlossenen Zustand dauerhaft zu überlasten. Schließkräfte und Rückstellverhalten werden dabei zusammen mit der Gehäusekonstruktion betrachtet.
Dichtungsschäumen in die gesamte Fertigung einbinden
Das Dichtungsschäumen wird innerhalb der apra-gruppe in den vollständigen Fertigungsablauf eingeplant. Bei Metallbauteilen werden Stanzen, Laserschneiden, Abkanten, Fügen und Oberflächenbehandlung so aufeinander abgestimmt, dass eine geeignete, zugängliche Dichtebene entsteht. Pulverbeschichtung und andere temperaturbelastende Oberflächenprozesse erfolgen vor dem Aufschäumen, da die fertige Dichtung diese Prozessschritte nicht durchlaufen darf.
Bei Kunststoffgehäusen werden CNC-Bearbeitung, Biegen, Fügen und mögliche Oberflächen- oder Montageschritte ebenfalls auf die Dichtkontur und die Eigenschaften des Werkstoffs abgestimmt. Nach dem Aushärten können Metall- und Kunststoffbauteile weiter montiert und zu Gehäusen, Schränken oder kompletten Baugruppen zusammengeführt werden. So bleiben Dichtung, Konstruktion, Oberfläche und Montage innerhalb eines abgestimmten Fertigungswegs.
Von der Projektanforderung zur fertigungsgerechten Lösung
apra prüft projektbezogen, welche Dichtungsausführung im Zusammenspiel mit Werkstoff, Gehäusekonstruktion, Oberfläche, Schutzanforderung und weiteren Fertigungsschritten technisch geeignet und wirtschaftlich sinnvoll ist, und erstellt darauf basierend ein passendes Angebot. Nach der Beauftragung übernimmt unsere hauseigene Konstruktion die fertigungsgerechte Umsetzung und stimmt die technischen Details gemeinsam mit Ihnen ab. Auf Wunsch werden auch die weitere mechanische Montage sowie die Integration elektrischer und elektronischer Komponenten in den Projektablauf einbezogen.
Produkt-/Projektmanagement
Was für die Beurteilung Ihres Projekts hilfreich ist
Zeichnungen, 3D-Modelle oder Muster helfen bei der Einschätzung. Wichtig sind außerdem Angaben zu Bauteil, Werkstoff und Oberfläche, Dichtkontur, verfügbarer Dichtfläche, Gegenflansch, Schließsituation, Stückzahl und Varianten. Falls bereits Anforderungen an Schutzart, Prüfbedingungen, Dichtungshöhe, Härte oder Kompression bestehen, sollten diese ebenfalls genannt werden. Die konkrete Dichtungsgeometrie müssen Sie für eine erste Anfrage noch nicht festlegen.