Vakuumguss
Der Vakuumguss ermöglicht die schnelle und kostengünstige Herstellung individueller Kunststoffbauteile durch die Vervielfältigung von Urmodellen und Prototypen. Für ersten Muster bis zur Vor- und Kleinserie. Auch komplexe Geometrien, Hinterschneidungen und unterschiedliche Materialeigenschaften lassen sich umsetzen.
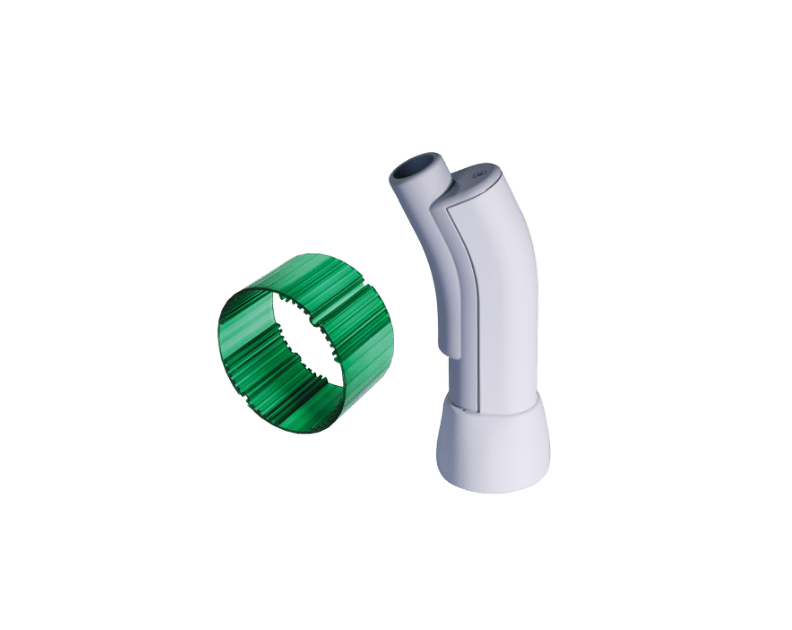
Vakuumguss für individuelle Kunststoffgehäuse und Bauteile
Sie benötigen mehrere identische Kunststoffbauteile oder Prototypen in kleiner Stückzahl? Die Vakuumguss-Technik ist ein Gießverfahren zur schnellen und kostengünstigen Herstellung von Kunststoffbauteilen durch die Vervielfältigung von Urmodellen und Prototypen. apra-plast ist Hersteller individueller Kunststoffgehäuse und Kunststoffbauteile im Vakuumguss. Das Verfahren eignet sich für Prototypen, Vorserien und Kleinserien, wenn komplexe Geometrien, Hinterschneidungen, massive Wandstärken oder unterschiedliche Materialeigenschaften gefragt sind. Ob 3D-CAD-Daten, Zeichnung oder vorhandenes Musterteil: Gemeinsam prüfen wir, wie sich Ihre Anforderungen technisch und wirtschaftlich sinnvoll umsetzen lassen.
Das Verfahren wird auch als PU-Vakuumguss, Polyurethan-Vakuumguss, Silikonguss oder Vacuum Casting bezeichnet. Es ermöglicht die detailgetreue Vervielfältigung eines Urmodells und ist nicht mit dem Vakuumformen beziehungsweise Tiefziehen zu verwechseln, bei dem eine erwärmte Kunststoffplatte über ein Werkzeug geformt wird.

Was ist Vakuumguss?
Der Vakuumguss erfolgt in vier aufeinander abgestimmten Schritten:
Urmodell: Auf Basis von CAD-Daten oder einem vorhandenen Musterteil wird ein Urmodell hergestellt und mit der gewünschten Oberfläche versehen.
Formenbau: Das Urmodell wird in einem Formkasten mit Silikon umgossen. Nach dem Aushärten wird die Form entlang der festgelegten Trennkante geöffnet und das Urmodell entnommen.
Gießen: Der entstandene Formenhohlraum wird unter Vakuum mit flüssigem 2-Komponenten-Polyurethan-Gießharz befüllt. Nach dem Aushärten wird das Bauteil entformt.
Nacharbeit: Anguss und Trennkante werden manuell entfernt. Je nach Anforderung folgen Bohrungen, Durchbrüche, Gewindeeinsätze oder weitere Bearbeitungs- und Veredelungsschritte.
Wann eignet sich Vakuumguss?
Ob Vakuumguss für ein Projekt geeignet ist, entscheidet sich nicht allein anhand der Stückzahl. Auch Geometrie, Funktionsmaße, Werkstoffeigenschaften, Oberfläche und der geplante weitere Produktweg müssen zusammen betrachtet werden.
| Bereich | Herausforderung unserer Kunden | Unsere technische Lösung |
|---|---|---|
|
Projektphase und Stückzahl
|

|

|
|
Geometrie und Entformung
|
|
|
|
Werkstoffeigenschaften
|
|
|
|
Oberfläche und Optik
|
|
|
|
Maßhaltigkeit und Funktionsmaße
|
|
|
|
Formstandzeit und Änderungen
|
|
|
|
Einlegeteile und Funktionen
|
|
|
|
Veredelung und Integration
|
|
|
Typische Gehäuse, Bauteile und Anwendungen
Im Vakuumguss entstehen unter anderem:
- Gehäuseschalen, Abdeckungen und Blenden
- Bedien-, Design- und transparente Sichtteile
- Griffe, Knöpfe, Halter und technische Formteile
- elastische Komponenten und Dichtungselemente
- Bauteile und Baugruppen mit Hinterschneidungen, Gewindeeinsätzen, Metallteilen oder ergänzender Montage
Typische Einsatzsituationen sind:
- Funktions- und Designmuster
- Montageversuche
- Feldtests
- Pilot- und Vorserien
- Überbrückung bis zum späteren Serienwerkzeug.
Fertigung, Veredelung und Montage bei apra-plast
apra-plast begleitet Projekte von der konstruktiven Ausarbeitung und der Herstellung des Urmodells über Silikonformenbau und Vakuumguss bis zur Nacharbeit. Auf Wunsch ergänzen wir Lackierung, EMV-Beschichtung, Bedruckung, Folien und Folientastaturen, Dichtungen, Metallteile sowie Elektromontage.

Produktmanagement Vakuumguss-Technik / Produktmanagement 3D-Druck-Technik
Wenn Vakuumguss nicht die passende Lösung ist
Für dauerhaft hohe Serienmengen, zwingend erforderliche Werkstoffeigenschaften oder Anforderungen, die mit dem gewählten Gießharz nicht belegt werden können, kann ein anderes Fertigungsverfahren geeigneter sein. Eine pauschale Stückzahlgrenze gibt es nicht; entscheidend sind Bauteilgeometrie, Material, Qualitätsanforderungen, Varianten und Wiederholbedarf. apra-plast prüft deshalb die technische und wirtschaftliche Eignung anhand des konkreten Projekts. Vakuumguss kann hausintern mit 3D-Druck, Spritzguss, Fräs-Biegetechnik, Tiefziehtechnik oder Metallbearbeitung kombiniert, ergänzt oder durch ein geeigneteres Verfahren ersetzt werden.