Tiefziehen
Das Tiefziehen ermöglicht die wirtschaftliche Herstellung großflächiger, dreidimensional geformter Kunststoffbauteile wie Gehäuseschalen, Hauben und Abdeckungen. Geringe Werkzeugkosten sowie vielfältige Material- und Bearbeitungsoptionen machen das Verfahren besonders für Klein- und Mittelserien interessant.
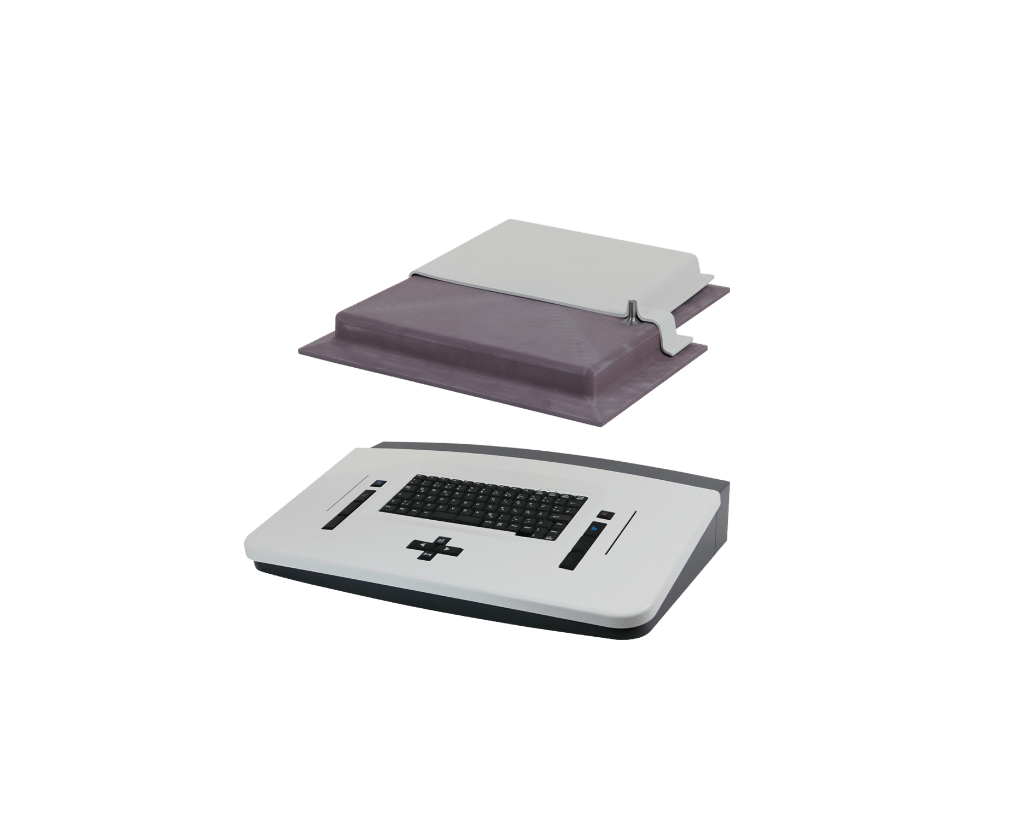
Tiefziehen für individuelle Kunststoffgehäuse und Bauteile
Sie benötigen ein großflächiges Kunststoffbauteil mit dreidimensionaler Form, definierter Sichtfläche und reproduzierbaren Ausschnitten? Damit das Bauteil später passt, müssen Formbarkeit, Werkzeugseite, Wanddickenverteilung und CNC-Nacharbeit aufeinander abgestimmt sein. apra-plast ist Hersteller individueller Kunststoffgehäuse und Kunststoffbauteile im Tiefziehverfahren – von der Konstruktion und Werkzeugherstellung bis zum bearbeiteten, veredelten und auf Wunsch montierten Formteil. Das Verfahren eignet sich insbesondere für Klein- und Mittelserien, wenn großflächige Gehäuseschalen, Hauben, Abdeckungen oder technische Formteile wirtschaftlich hergestellt werden sollen.
Das Kunststoff-Tiefziehen, auch Thermoformen, Vakuumtiefziehen oder Vakuumformen genannt, ist ein thermisches Umformverfahren für thermoplastische Platten. Bei apra-plast gliedert sich die Herstellung in drei aufeinander abgestimmte Prozessschritte

Was ist Kunststoff-Tiefziehen?
Werkzeugherstellung: Auf Basis der Bauteilkonstruktion entsteht ein einseitiges Positiv- oder Negativwerkzeug aus Aluminium oder Kunstharz. Zusätzlich wird eine bauteilspezifische Fräsaufnahme für die spätere 5-Achs-Bearbeitung gefertigt.
Tiefziehen: Ein thermoplastischer Materialzuschnitt wird eingespannt und über Heizstrahler erwärmt. Vakuum und Druck legen den formbaren Kunststoff an das Werkzeug an; nach dem Abkühlen behält das Bauteil seine Kontur.
Nacharbeit: Der Ziehrand wird entfernt. Anschließend werden Außenkontur, Bohrungen, Durchbrüche und Taschen auf einem 5-Achs-Bearbeitungszentrum gefertigt.
Ihre Herausforderung, unsere technische Lösung
Ob Tiefziehen für ein Projekt geeignet ist, hängt nicht allein von der Stückzahl ab. Entscheidend ist, wie Geometrie, Material, Sichtfläche, Maßbezug und nachgelagerte Bearbeitung zusammenspielen.
| Bereich | Herausforderung unserer Kunden | Unsere technische Lösung |
|---|---|---|
|
Geometrie und Entformung
|

|

|
|
Sicht- und Werkzeugseite
|
|
|
|
Wanddickenverteilung
|
|
|
|
Stückzahl und Werkzeug
|
|
|
|
Konturen und Schnittstellen
|
|
|
|
Material und Oberfläche
|
|
|
|
Schutz und Integration
|
|
|
|
Veredelung und Kennzeichnung
|
|
|
Werkstoffe und Oberflächen
apra-plast verarbeitet unterschiedliche thermoplastische Plattenwerkstoffe, darunter ABS, Polystyrol und Polycarbonat. Die Auswahl richtet sich nach Bauteilgeometrie, Beanspruchung, gewünschter Optik und geforderten Nachweisen. Materialeigenschaften wie Lebensmitteleignung, Hitzebeständigkeit oder eine Klassifizierung nach UL 94 gelten ausschließlich für den konkret ausgewählten Werkstoff und müssen projektbezogen belegt werden.
Typische Bauteile und Anwendungen
Tiefgezogen werden unter anderem Gehäuseschalen, Hauben, Abdeckungen, Verkleidungsteile, Wannen, Behälter, Zierblenden und technische Formteile. Typische Einsatzfelder sind Geräte- und Elektronikgehäuse, Maschinen- und Anlagenverkleidungen, Bedien- und Designabdeckungen sowie kombinierte Kunststoff-Metall-Lösungen in der Industrie-, Mess- und Automatisierungstechnik.
Projektanforderungen besprechen
Sie möchten prüfen, ob sich Ihr Bauteil tiefziehen lässt und welches Werkzeug-, Material- und Nacharbeitskonzept zur geplanten Menge passt? Senden Sie uns Ihre 3D-CAD-Daten, Zeichnung oder Projektskizze. Gemeinsam klären wir Geometrie, Sichtflächen, Funktionen, Stückzahl und ergänzende Leistungen.

Produktmanagement Tiefziehen
